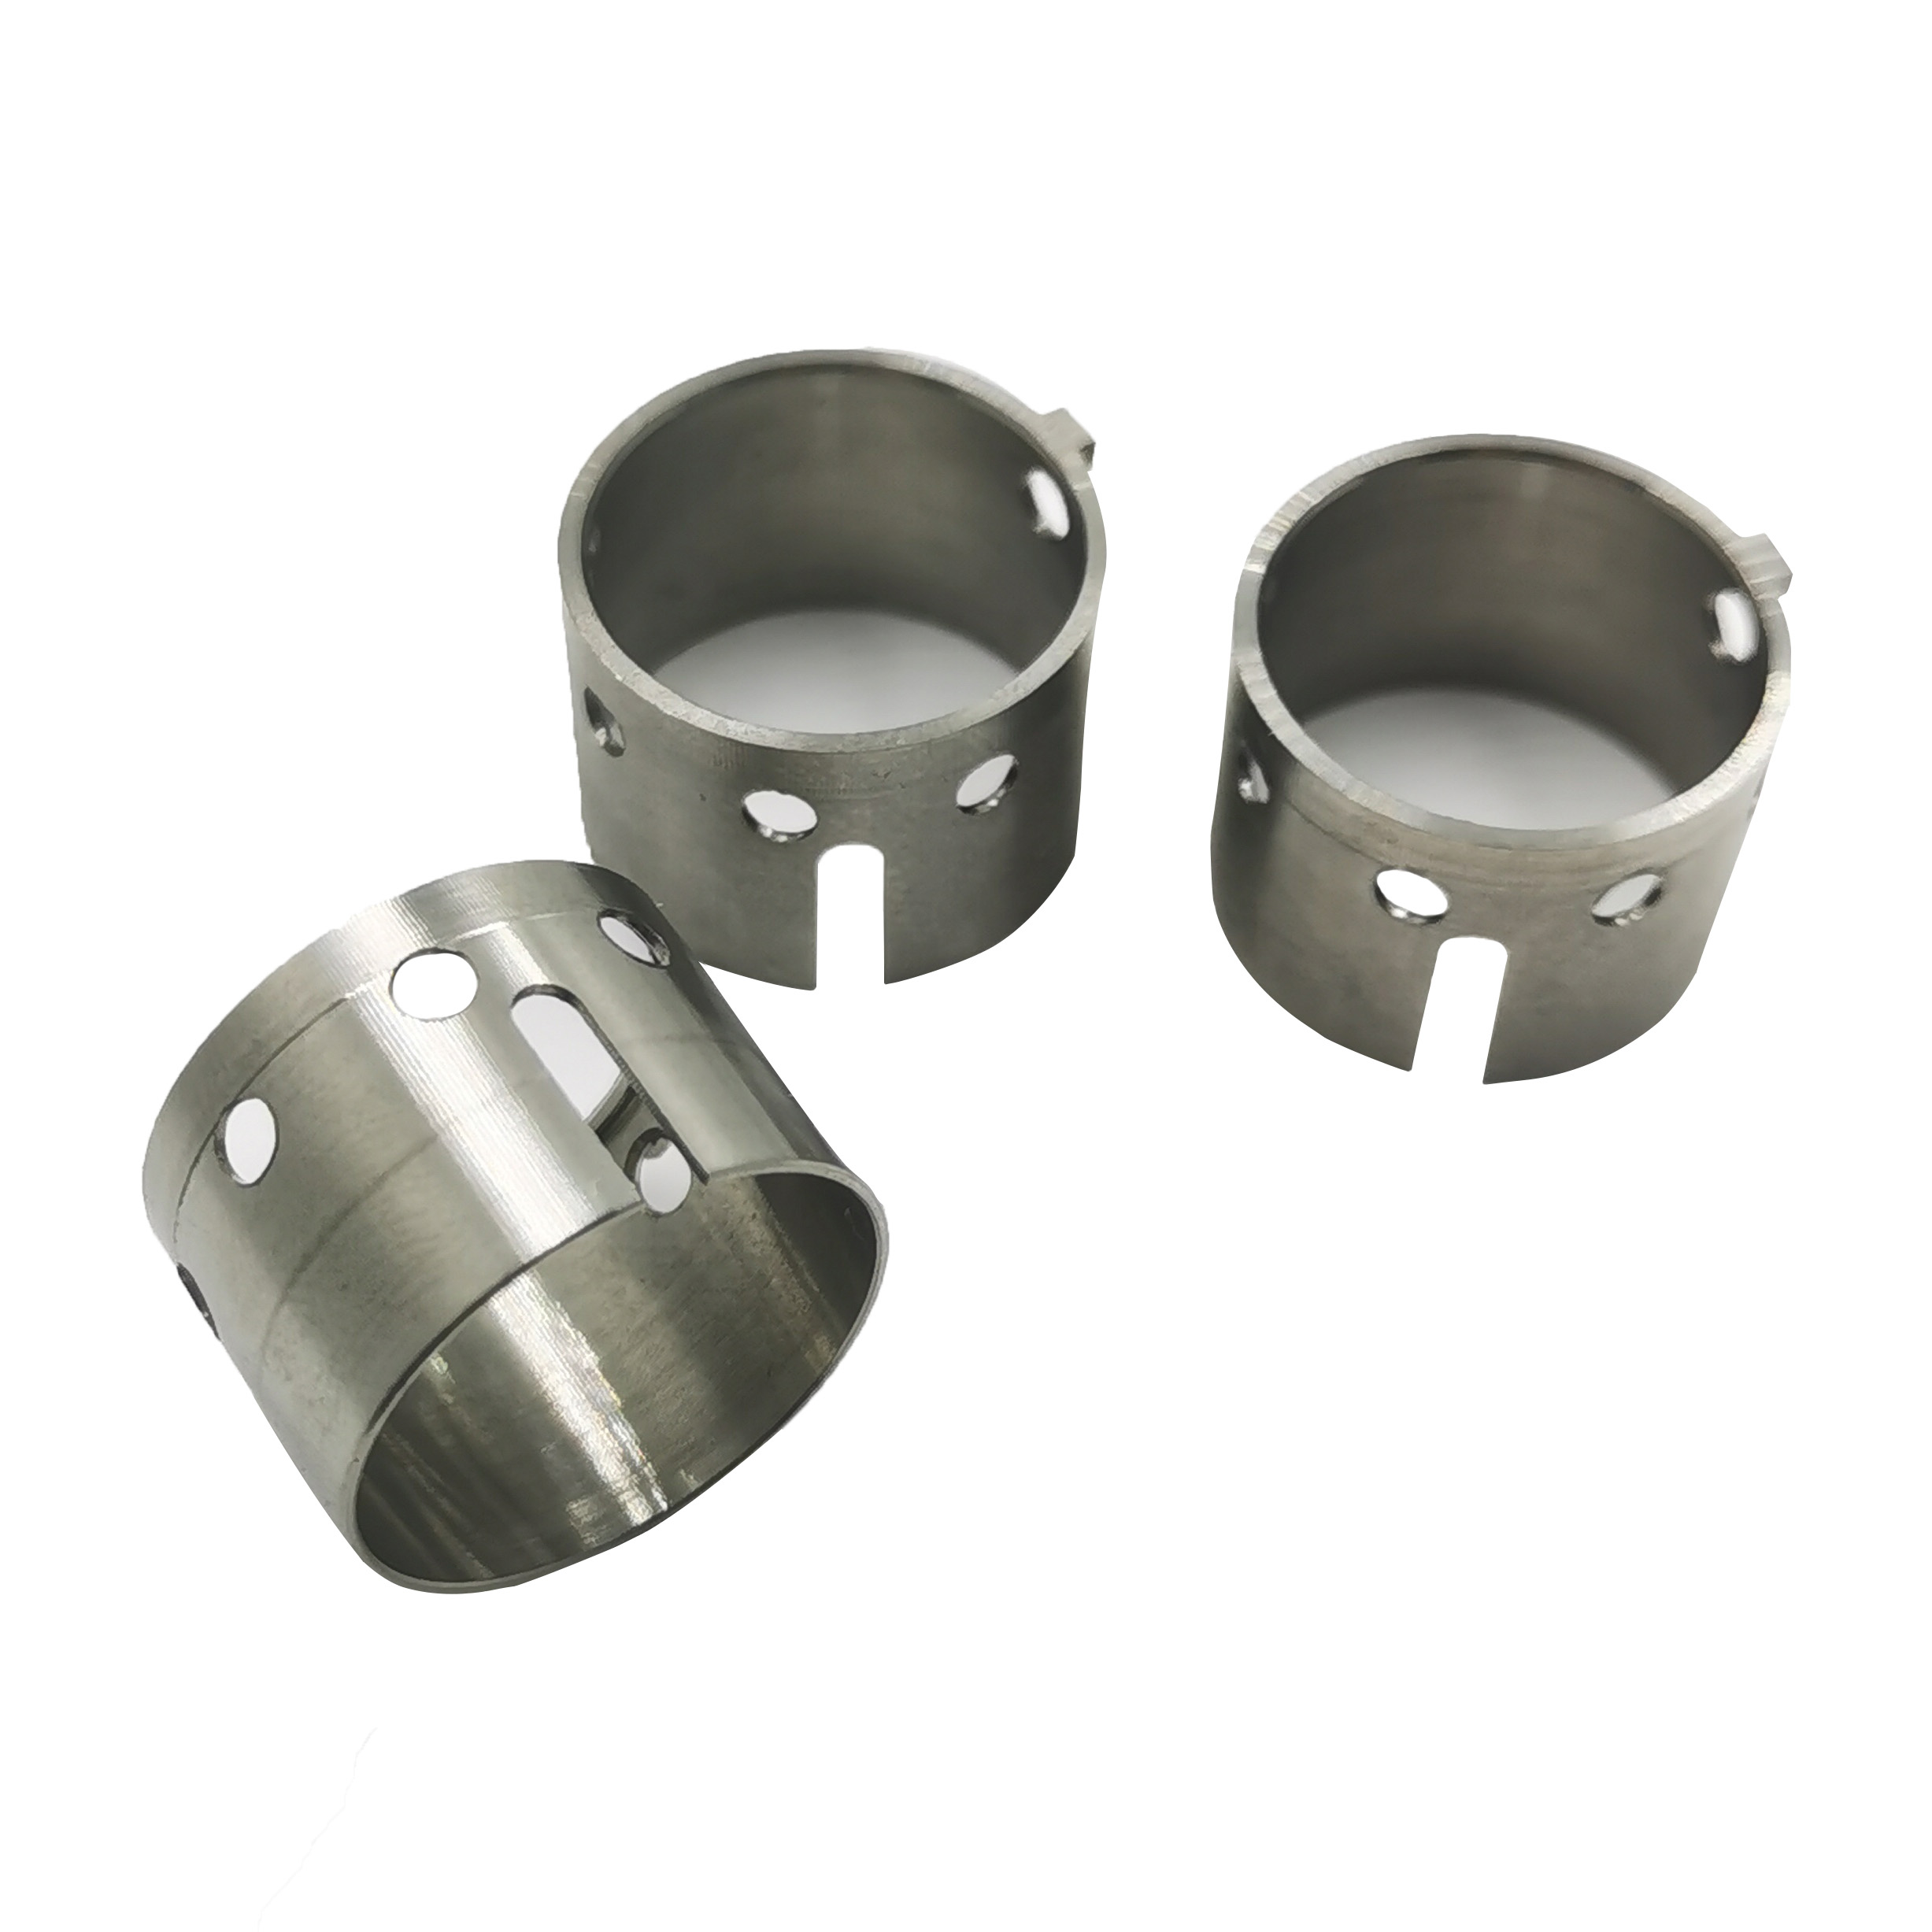
Ez a cikk a titánötvözet vékonyfalú üreges alkatrészek elemzésével és megmunkálási folyamatával foglalkozik. Ezek az alkatrészek látványosan tetszetős, nagy, ívelt felülettel rendelkeznek, 2 mm-es egyenletes falvastagsággal és 6 mm vastag vállakkal mindkét végén. A fedőlemez és a ház közötti zökkenőmentes tömítés elérése érdekében gondos odafigyelést kell végezni a részletekre, beleértve a pontosságra és a professzionalizmusra való összpontosítást a megmunkálási folyamat során.
A titánötvözet vékonyfalú üreges alkatrészek megmunkálása olyan speciális kihívásokat jelent, amelyek alapos mérlegelést igényelnek
Vibrációs aggodalmak
A titánötvözetek nagy keménysége és rossz hővezető képessége miatt a megmunkálás során vibráció léphet fel, ami negatívan befolyásolja a pontosságot és a felület minőségét.
Deformációs kockázatok
A vékonyfalú szerkezetek hajlamosak deformálódni a megmunkálási folyamat során, ezért megfelelő megmunkálási technikák és rögzítőelemek kialakítása kötelező a probléma hatékony enyhítése érdekében.
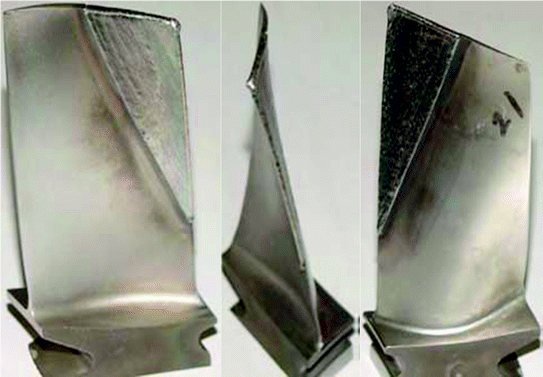
E kihívások leküzdéséhez és az optimális eredmények eléréséhez a következő kulcsfontosságú megmunkálási lépéseket javasoljuk:
- Konvex üreges megmunkálás:
Nagyobb kobalttartalmú négyhornyú szármarót használjon a durva maráshoz, amely elegendő forgácsolófolyadékot biztosít a szerszám hosszabb élettartamához. A precíziós maráshoz használjon polikristályos köbös bór-nitrid golyósmarót, amely áramvonalas felületmegmunkálási módszert használ, hogy a hibákat 0,012 mm-en belül tartsa.
- Konkáv üreges megmunkálás:
A fedőelem és a rögzítőelemek pontos igazítása kulcsfontosságú a vibráció mérséklése és a deformáció minimalizálása érdekében. Durva megmunkálás után végezzen természetes relaxációs kezelést a belső feszültség feloldása és a deformáció megelőzése érdekében. A precíziós megmunkálás során biztosítsa az érintkezési felületek többszöri cseréjét a burkolatelem és a rögzítőelemek között a pontos pozicionálás érdekében.
- Szerelési felület precíziós megmunkálása:
Válassza ki a megfelelő referenciasíkokat és szorítófelületeket a pontos pozicionáláshoz. Kezdje precíziós marással, majd köszörüléssel és polírozással. Folyamatos felügyelet és ellenőrzés a folyamat során biztosítja, hogy a szerelési felület elérje a kívánt síkságot és felületminőséget.